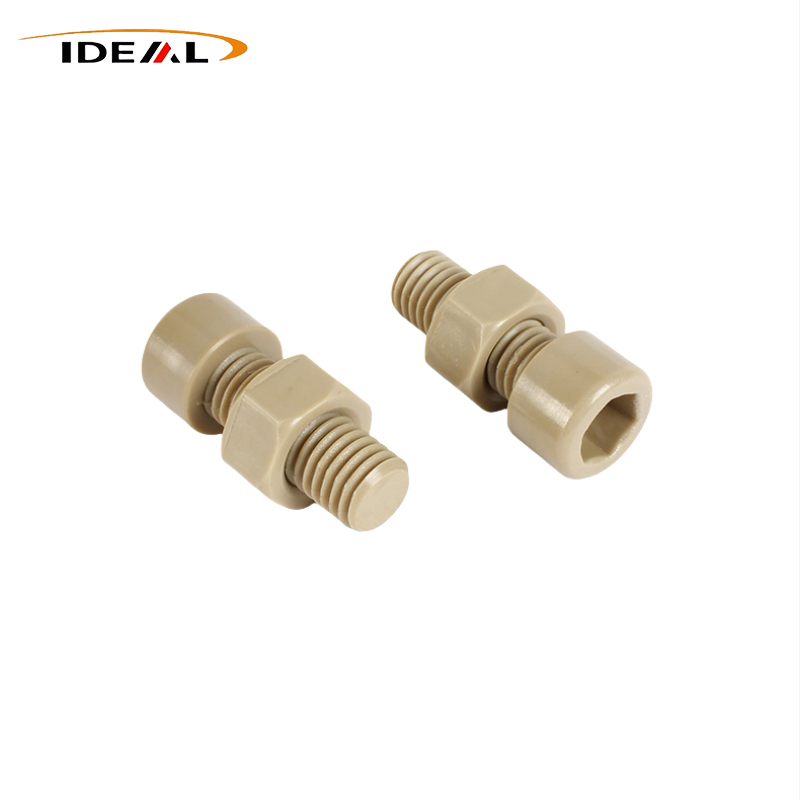
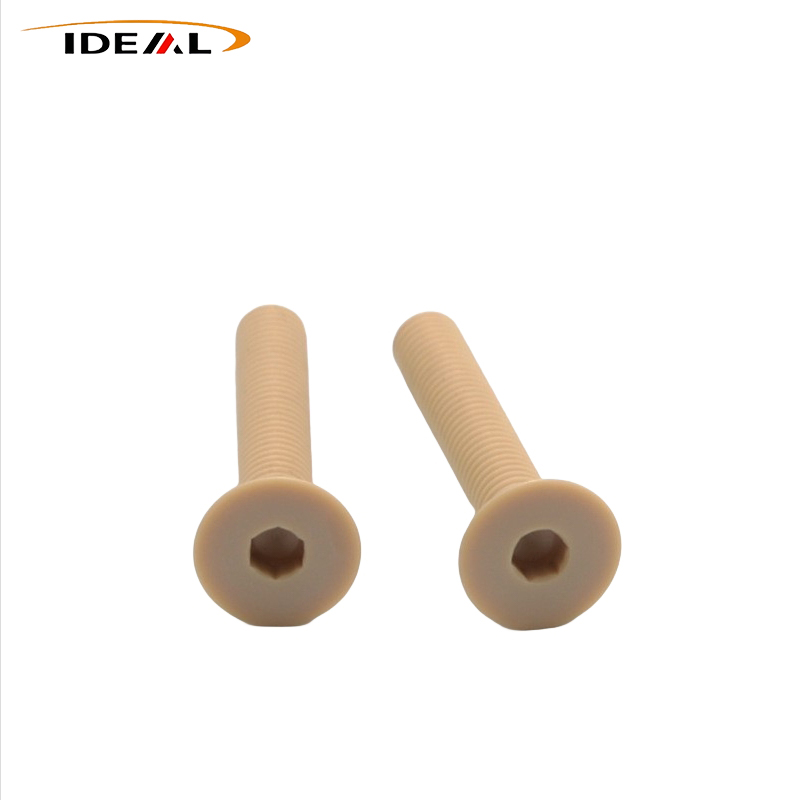
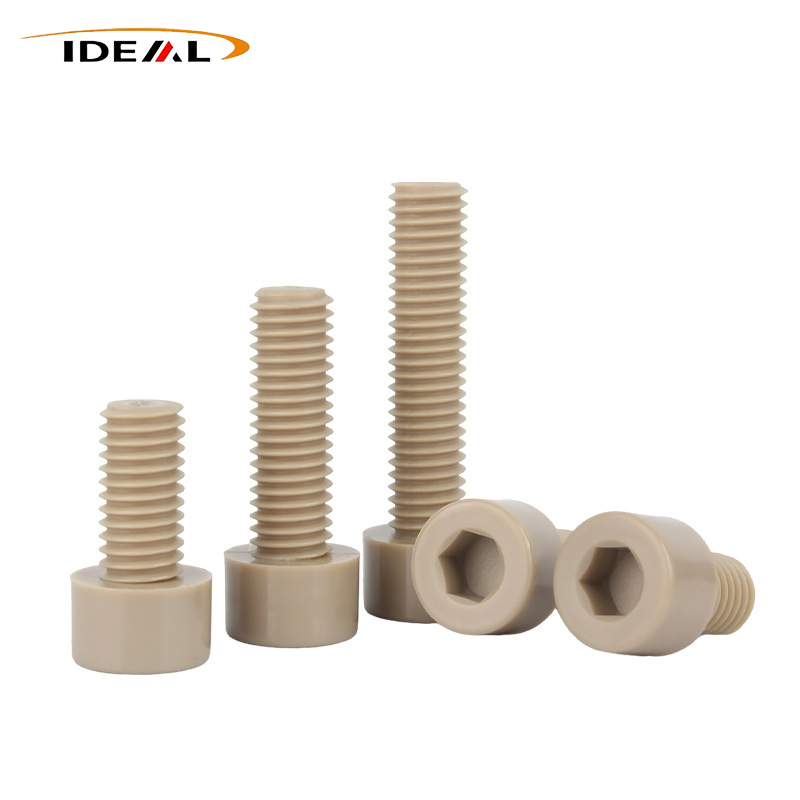
Som en pålitelig produsent i Kina, leverer Ideal Plastic DIN912 / ISO 4762 PEEK Socket Head Cap-skruer i pene, CF- og GF-kvaliteter. Disse ikke-magnetiske, isolerende festene motstår varme og korrosjon for halvleder-, kjemisk og nyenergipresisjonsutstyr, med pen PEEK som viser 8–12 % spenningsavslapping per 1000 timer ved 200 ℃.
Ideal Plastic, en profesjonell kinesisk leverandør av høyytelses tekniske plastprodukter, fokuserer på presisjonsprosessering og spesialtilpasset produksjon av PEEK-skruer. Etter DIN912- og ISO 4762-spesifikasjoner, utnytter fabrikken både sprøytestøping og CNC-maskinering for å produsere flere materialkvaliteter, inkludert pen PEEK, karbonfylt PEEK og glassfylt PEEK. Hvert produksjonsparti går gjennom fullstendig inspeksjon og sporbarhetskontroll, rettet mot presisjonsutstyrsmiljøer der metallfester ikke kan oppfylle kravene til isolasjon, ikke-magnetiske eller korrosjonsbestandige.
| Produktnavn | PEEK skruer med sekskanthode |
| Materiale | Ufylt PEEK, Karbonfylt PEEK, Glassfylt PEEK |
| Farge | Svart, beige (tilpassede farger tilgjengelig) |
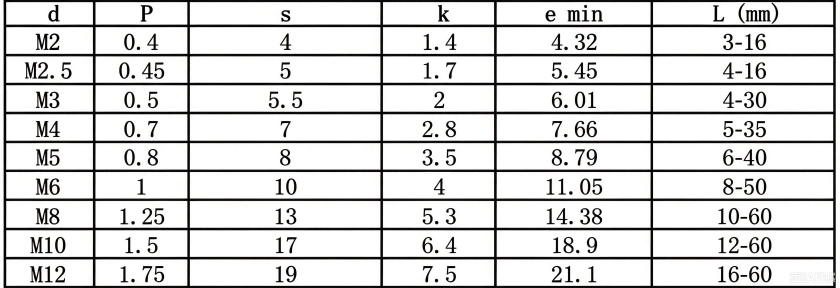
| Trådtype | Metrisk (mainstream lager M1.6-M12), Imperial (tilpasset for nordamerikansk utstyr) |
| Dimensjonstoleranser | Standard deltoleranse: ±0,05-0,10 mm, presisjonstoleranse for tilpassede deler: ±0,02-0,05 mm |
| Koaksialitet | Sekskanthode og skrue koaksialitet ≤0,03 mm |
| Trådnøyaktighet | Utvendig gjenger 6g, matchende innvendig gjenger 6H, Imperial UNC/UNF gjenger samsvarer med ASME B18.3, toleranseklasse 2A |
| Metriske aksjestørrelser | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
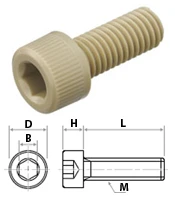
PEEK Socket Head Cap-skruer har fire kjernekomponenter: sylindrisk hode, internt sekskantet drivhulrom, skaft og gjenget seksjon. Selv om den ytre geometrien samsvarer med hodeskruer av metall, krever PEEK-polymermateriale spesielle strukturelle justeringer for å kontrollere spenningskonsentrasjonen og forhindre sprekkdannelse under stramming eller termisk syklus.
1. Behandling med avrundede hjørner: Alle overgangssoner ved hoderot og sekskanthulebunn er avrundet. Skarpe hjørner vil skape konsentrert stress og utløse sprekker når dreiemoment påføres PEEK-deler.
2. Hex hulroms dybdekontroll: Hulromsdybde følger standardkrav. Utilstrekkelig dybde fører til skiftenøkkel og skade på innerveggen; for stor dybde reduserer hodets veggtykkelse og reduserer motstanden mot bruddmoment.
3. Trådprofiloptimalisering: Gjengeprofil er tynnere enn metallfester. Trådspissen bruker avrundet overgang uten skarpe kanter for å redusere spenningskonsentrasjonen ved trådroten og forbedre anti-skli ytelsen. Utgangsenden er avfaset for å beskytte den første gjengen under montering.
4. Overflatekvalitetsstandard: Fyllforsterkede varianter kan ikke ha mikro-hakk eller avslag på sekskantede innervegger. Små usynlige defekter vil utvide seg raskt under mekanisk belastning og forårsake uventede brudd.
Selv med enkelt utseende krever disse plastfestene tett kontroll av råmateriale, termisk prosessering, maskinering og inspeksjon. Skjulte defekter vises kanskje ikke i innkommende tester fra fabrikken og mislykkes bare under kundemontering eller ekstreme temperaturer. De viktigste produksjonsvanskene er fokusert på intern spenningsavlastning, trådforming, fyllstoffbehandling og krystalliseringshåndtering for sprøytestøpte produkter.
Det er flere skjulte risikoer ved produksjon av PEEK-fester, og hvert prosesstrinn trenger presis kontroll.
1. Reststresshåndtering: PEEK-stenger beholder ekstruderingsspenningen etter ekstrudering. CNC-skjæring introduserer ekstra skjærespenning fra verktøytrykk og skjærevarme. Hvis glødevarigheten er utilstrekkelig eller oppvarmings-/avkjølingshastigheten er for høy, kan ikke spenningen frigjøres helt. Produktene kan bestå dimensjonal inspeksjon, men gjengeforvrengning, skaftdeformasjon og hodesprekker vil oppstå etter lang tids lagring og temperatursvingninger.
2. Verktøyslitasje og fillerskjæring: Karbonfylt og glassfylt PEEK inneholder harde fyllstoffer som sliter skjæreverktøy raskt. Slitte skjæreverktøy produserer gjengegrader, tannskader og skader inne i sekskanthulene. Disse subtile defektene er vanskelige å identifisere visuelt, men forårsaker trådstripping og hodebrudd under strammeoperasjoner.
3. Krystalliseringskontroll for sprøytestøping: Det mest kritiske punktet ved sprøytestøping er krystallisering i stedet for ytre utseende. Formtemperaturen må holde seg mellom 160-200 ℃ for full krystallisering. Lav formtemperatur etterlater ufullstendig krystallisering; produktene ser intakte ut, men mister varme- og kjemisk motstand, etterfulgt av krymping og vridning. Denne feilen kan ikke oppdages ved enkel visuell inspeksjon. PEEK-smelte har høy viskositet, og fylte kvaliteter har dårligere flyt. Dårlig port- og ventilutforming forårsaker innestengt luft, brennemerker og interne mikrohull. Etterstøpingsgløding er fortsatt obligatorisk for å unngå senere deformasjonsrisiko.
Guangzhou Ideal setter seks kjerneinspeksjonsdimensjoner for PEEK Socket Head Cap-skruer: råmaterialekvalitet, prosesseringsteknologi, trådpresisjon, utseende, mekaniske egenskaper, batchsporbarhet.
1. Råvarekontroll: Bare jomfruelige PEEK stenger og pellets er adoptert; resirkulert materiale og materialblanding er forbudt. Råstofffuktigheten er kontrollert ≤0,02 % for å unngå bobler, sviemerker og redusert mekanisk styrke. COC-råvaresertifikater kan leveres, som støtter batchsporbarhet for halvleder- og medisinske prosjekter.
2. Gradientgløding: CNC-emner og sprøytestøpte varer går gjennom gradientgløding for stressavlastning. Oppvarmings- og kjølehastigheten er strengt regulert for å fjerne ekstruderings-, skjære- og støpepåkjenninger. Ferdige deler kan ikke beholde høy restspenning, og forhindrer trådvridning, skaftdeformasjon og hodesprekker under temperatursykluser.
3. Gjengemålerinspeksjon: Metrisk gjenge når grad 6H nøyaktighet. Imperial gjenger samsvarer med ASME B18.3. GO-måleren skrus jevnt inn mens NO-GO-måleren ikke kan komme inn. 100 % GO / NO-GO målerinspeksjon er implementert. Komplett gjengeprofil uten manglende tenner, riving, avskalling og grader; tannkammen bruker avrundet overgang og skarpe tips er forbudt. Gjengeoverflaten er fri for sviding og ekstruderingsskader, ingen kutterester er fanget inne i gjengeåpningene.
4. Visuell utseendesjekk: Sylindrisk hodeoverflate er flat. Innvendig sekskanthulrom har ingen avskallede hjørner, hakk, sprekker, svidd eller støtskader. Skruekroppen må være fri for sprekker, delaminering, bobler, svarte flekker og fargeurenheter. Gjengeoverflaten har ingen grader eller ødelagte kanter. Fyllstoffkvaliteter opprettholder ensartet farge uten agglomereringsflekker.
5. Destruktiv dreiemomenttest: Samme spesifikasjonsprøver kjører destruktive momenttester for å registrere dreiemomentreferanseverdi. Hodets torsjonsmotstandstest krever at trådstripping skjer før hodet brekker; for tidlig hodebrudd aksepteres ikke.
6. Batchkonsistens og emballasje: Samme batchvarer holder konsekvent farge, dimensjon og mekanisk ytelse. Det benyttes separat emballasje med tydelige etiketter som viser spesifikasjon, materialkvalitet og batchnummer. Produkter av renromskvalitet pakkes i støvtette beholdere for å unngå urenheter under transport.
PEEK Socket Head Cap Screws bruker polyetheretherketon (PEEK) som basismateriale og kommer i tre kvaliteter: ren PEEK (naturlig isolasjon), glassfiberforsterket PEEK og karbonfiberforsterket PEEK (ledende/antistatisk). Den har omfattende fordeler, inkludert høy temperaturbestandighet, korrosjonsmotstand, isolasjon, ikke-magnetiske egenskaper og lett konstruksjon, noe som gjør den mye brukt i halvleder-, kjemisk-, nyenergi- og medisinsk utstyrsfesteapplikasjoner.
1. Høytemperatur stressdempningslov: PEEK viser lett kryp og spenningsavslapping over 200 ℃: klemkraften avtar litt over tid (en iboende egenskap for plastpolymerer). Ren PEEK-avslapningshastighet: 8–12 %/1000 timer ved 200 ℃. Glassfiberforsterket PEEK-relaksasjonshastighet: 3–5 %/1000h@200℃ (betydelig forbedret, egnet for langvarig høytemperaturtrykkholding). Karbonfiber PEEK-relaksasjonshastighet: 2–3 %/1000h@200℃ (optimalt, foretrukket for avansert utstyr).
2. Inert molekylær struktur og anti-kontaminering: PEEKs hovedkjede har en stabil struktur av benzenringer + eterbindinger, noe som resulterer i at ingen myknere, smøremidler eller tilsetningsstoffer utfelles, og ingen frigjøring av metallioner. Den inneholder ingen flyktige stoffer med lav molekylvekt, og forhindrer duggdannelse og forurensning av hulromslinser i et vakuummiljø. Halvleder-, optisk- og ultrarent vannutstyr gjenkjenner bare rene PEEK CNC-glødede deler for å eliminere spormengder av forurensning.
3. Høyfrekvent dielektrisk konstant og stabilitet: PEEK har en dielektrisk konstant på 3,2–3,3, med nesten ingen fluktuasjoner i høyfrekvensområdet 1GHz–10GHz. Den viser ekstremt lavt dielektrisk tap, og forhindrer interferens med RF-signaler og signaldrift. Metallskruer kan reflektere, forstyrre og generere virvelstrømmer; Vanlig plast er dielektrisk ustabil ved høye frekvenser. Egnet for dedikerte isolerende fester i 5G-basestasjoner, RF-hulrom, mikrobølgeutstyr og høyfrekvente testinstrumenter.
4. Vannmotstand: PEEK viser ekstremt høy stabilitet under høytemperatur damphydrolyse. Den tåler tusenvis av autoklavsykluser ved 134℃ uten å sprekke. Langvarig nedsenking i varmt vann, kokende vann og ultrarent vann fører ikke til at det absorberer vann, sveller eller deformeres. Egnet for medisinsk og rent vannindustrien.
5. Bestrålingsmotstand: PEEK er motstandsdyktig mot gammastråler og elektronstrålebestråling. Det blir ikke sprøtt, misfarges eller sprekker etter bestråling. Egnet for medisinsk bestrålingssterilisering, kjernefysisk industriutstyr og rombestrålingsmiljøer.
6. Ikke-magnetisk: PEEK inneholder ingen ferromagnetiske elementer, magnetiseres aldri, har ingen restmagnetisme og ingen hysterese. Den kan brukes i MR og presisjonsutstyr for magnetfeltkalibrering. Selv skruer i rustfritt stål vil bli svakt magnetisert i et langsiktig magnetfeltmiljø, noe som forstyrrer avbildning og deteksjon. PEEK eliminerer dette problemet fullstendig.
Riktig karaktervalg hjelper ingeniører med å unngå monteringsfeil og langsiktige pålitelighetsproblemer når de bruker disse plastfestene i presisjonsutstyr.
1. Ren PEEK-begrensning: Pure PEEK bør ikke brukes til trykkfeste under varme og kalde syklingforhold i lengre perioder, da den kan løsne litt.
2. Scenario med høy temperaturisolasjon: For utstyr som krever langtidsisolasjon ved 200 ℃+, er GF30/CF30 forsterket PEEK obligatorisk.
3. Rene rom omgivelsesmiljø: For vanlige renromsforhold ved omgivelsestemperatur er ren PEEK helt tilstrekkelig og gir den beste stabiliteten.
4. Isolasjon og statisk risiko: Pure PEEK leverer ultrahøy isolasjon med null statisk dissipasjon; statisk elektrisitet kan akkumuleres i tørre omgivelser (en liten ulempe for renrom).
5. Glassfylt PEEK: Glassfiber PEEK er isolerende med lav statisk akkumulering; optimal for generelle elektriske applikasjoner.
6. Karbonfylt PEEK ESD-ytelse: Karbonfiber PEEK når 10⁶–10⁹Ω standard ESD-beskyttelsesområde, sprer statisk elektrisitet nøyaktig, skader ikke sjetonger og tiltrekker ikke støv.
7. Valg av halvlederkvalitet: Pure PEEK brukes til generelle halvlederhulrom, mens waferkontaktarmaturer må være laget av karbonfiber PEEK. Blanding av disse typene PEEK kan forårsake elektrostatisk utladning av spon eller støvforurensning av hulrommene.
A1: 1. Ingen skjult indre spenning, nulldimensjonal drift over lang sikt
2. Ingen nedbør, ingen ioneforurensning, forurenser ikke presisjonsprosesser
3. Laveste høytemperaturkryp, langtidsstabil klemkraft
4. Avrundet gjengeprofil, anti-chipping, høy torsjonskonsistens
5. Levetiden under termisk syklus, vakuum og korrosjonsforhold er 3-5 ganger så lang som for sprøytestøpte modeller
A2: 1. Ekte ren PEEK: Matt beige, fin og partikkelfri, jevn skjærekant
2. Resirkulert PEEK: Hvitere, mørkere, ru overflate, lokalisert appelsinskall-tekstur
3. Inferior fylt PEEK: Flekkete farge, hevede partikler, ru trådoverflate
A3: 1. Ved høy temperatur mykner PEEK-overflaten, den mikroskopiske passformen til trådkontaktflaten er 100 %, uten hull.
2. Mikroskopisk kaldsveiseeffekt oppstår i plasttråder under trykk → Ingen fastklemming ved romtemperatur, fastkjøring ved høy temperatur, og stripping ved demontering.
3. Løsning: Maskinering med mikroklar gap + optimalisert gjengetoppradius for høytemperaturdrift kan eliminere 99 % av høytemperaturfastsetting.
A4: 1. Uglødet PEEK: Irreversibel krymping ved lave temperaturer og ekspansjon ved høye temperaturer; etter mer enn 50 sykluser deformeres tråden litt og passformen strammer.
2. Standard glødet CNC PEEK: Reversibel termisk ekspansjon og sammentrekning; dimensjonsstabilitet etter tusenvis av sykluser.
3. Sprøytestøpt PEEK: Ujevn krystallisering; ensrettet krymping under termisk sykling; blir løsere og mer utsatt for fastkjøring ved bruk.
A5: Sprøytestøpte deler lider av utilstrekkelig krystallisering, skjult stress og dimensjonsdrift; CNC-glødede deler har ingen indre spenninger, lav nedbør og stabil presisjon, med nulltoleranse for feil i avansert utstyr.