



Nøkkelmuligheter for å spesifisere tilpassede PEEK-skyvebøssinger
- Velg PEEK-graden rundt det faktiske glideparet, varme-, media- og stivhetskravet – ikke en generisk "høytemperaturplastikk"-etikett.
- En komplett tegning trenger akselinformasjon, driftsbevegelse, lastretning, klareringshensikt, toleranser og miljødetaljer.
- Tørrkjøring kan være et godt designvalg, men det øker innsatsen for akselfinish, justering, varmefjerning og valg av fylt kvalitet.
- Bruk CNC-bearbeiding for prototyper og tilpassede geometrier med lavere volum; vurdere sprøytestøping når stabilt, repeterbart volum rettferdiggjør verktøy.
- Be om inspeksjons- og dokumentasjonskrav før tilbud, spesielt der en gjennomføring er montert i kontrollert utstyr.
En PEEK-bøssing velges sjelden fordi den rett og slett er «bedre plast». Den er valgt fordi en glideskjøt trenger en spesiell blanding av temperaturevne, kjemisk motstand, elektrisk oppførsel, lav masse, ikke-magnetisk konstruksjon eller smørefri drift som en metallhylse eller et rullelager ikke håndterer godt.
Den første tekniske avgjørelsen er materialfamilien. Ren PEEK, karbonfiberfylt PEEK, glassfiberfylt PEEK og PTFE/grafittfylt PEEK oppfører seg ikke på samme måte mot et skaft. De er forskjellige i stivhet, termisk bevegelse, friksjonsadferd, slitasjerespons og i hvilken grad de kan påvirke en parrende overflate. Denne forskjellen betyr mer enn en bred materiell forklaring på en innkjøpsordre.
Ideell plast produsererCNC-bearbeiding fra PEEK stenger og rør, en profil-til-ferdig-del-prosess der halvferdig PEEK-masse blir presisjonsmaskinert til sylindriske, flensede eller trinnvise glidelagerkomponenter. Å starte fra stang eller rør kan gi praktisk mening for tilpassede tegninger, prototyper og endrede dimensjoner fordi det unngår å forplikte seg umiddelbart til dedikert støpeverktøy. Avveiningen er at maskineringsstrategi, lagergeometri og toleransekrav må gjennomgås som en del av deldesignet – ikke etter at bestillingen er frigitt.
For kjøpere som sammenligner leverandører, begynn med det faktiske lagergrensesnittet. En godtilpasset PEEK bøssingforespørsel identifiserer akselen, bøsningens geometri, bevegelsen og driftsmiljøet. Det er nok til å starte en nyttig ingeniørsamtale. "PEEK sleeve, quote please" er det ikke.
Vanlige spørsmål: Når bør du velge Pure PEEK vs. Carbon-Fiber-, Glass-Fiber- eller PTFE/Graphite-Filled PEEK?
Direkte svar:Velg ren PEEK der kjemisk motstand, elektrisk isolasjon, renslighet og baseline PEEK-egenskaper står sentralt. Flytt til en fylt klasse bare når applikasjonen har et spesifikt behov for endret friksjon, slitasjeoppførsel, stivhet, termisk oppførsel eller dimensjonsstabilitet. Fylt PEEK er ikke en automatisk oppgradering; fyllstoffet endrer materialets prioriteringer.
Pure PEEK er ofte det fornuftige utgangspunktet for en tilpasset glidebøssing fordi den unngår å introdusere forsterkende eller smørende fyllstoffer i systemet. Dette kan være aktuelt i elektrisk eller elektronisk utstyr, kjemikalierelatert utstyr og sammenstillinger der kjøperen må vurdere materialkompatibilitet nøye. Det kan også være det renere designvalget der et fyllstoff er uønsket i kontaktsonen.
Karbonfiberfylt PEEK vurderes vanligvis når større stivhet og forbedret dimensjonsadferd under varme er nyttig. Dens elektriske egenskaper skiller seg fra ren PEEK, så den bør ikke erstattes med en isolerende applikasjon som standard. Karbonfylte kvaliteter krever også en ærlig gjennomgang av motflaten. Et skaft som fungerer akseptabelt med en karakter er kanskje ikke den beste langsiktige sammenkoblingen med en annen.
Glassfiberfylt PEEK blir vanligvis evaluert for ekstra stivhet og dimensjonsstabilitet. Det er ikke et universelt lagermateriale bare fordi det er forsterket. I et glidende grensesnitt avgjør akselmaterialet, akselfinishen, innrettingen, forurensning og kontakttrykk fortsatt om sammenstillingen overlever. PTFE/grafittfylt PEEK er den karakteren familiekjøpere vanligvis undersøker for tørrløpende og selvsmørende oppførsel. Det kan redusere avhengigheten av ekstern smøring, men tørr drift fjerner ikke friksjonsvarme eller tilgir kantbelastning. Hvis bøssingen ser oscillasjon i stedet for full rotasjon, si det; oscillerende bevegelse konsentrerer slitasjen i et lite spor og endrer valgdiskusjonen.
Vanlige spørsmål: Hvilke detaljer om tegning, aksel, belastning, hastighet, temperatur, kjemikalier, klaring og toleranse bør du sende inn?
Direkte svar:Send inn deltegningen eller en representativ prøve, og oppgi deretter akselens materiale og tilstand, bevegelsestype, belastningsretning, hastighet eller syklusmønster, temperatureksponering, kjemikalier, smøreplan, nødvendige klaringer og inspeksjonskritiske toleranser. Leverandøren trenger hele grensesnittet, ikke bare foringens ytre diameter og lengde.
En brukbar tegning identifiserer borediameter, utvendig diameter, lengde, flensdimensjoner der det er aktuelt, avfasninger eller radier, trinnvise egenskaper og datumreferanser. Hvis passformen kontrolleres av den ferdige sammenstillingen i stedet for en frittstående dimensjon, kommuniser det tydelig. En toleranse plassert på en foringsboring uten toleransen for sammenkoblingsaksel skaper ofte en kostbar gjettelek.
Skaftinformasjon blir regelmessig oversett. Oppgi akselmateriale, overflatebehandling eller belegg hvis brukt, krav til overflatefinish hvis kjent, og om akselen er polert, slipt, belagt eller behandlet på annen måte. Et polymerlager ser ikke "stål" som en fullstendig beskrivelse. Den ser strukturen og hardheten til overflaten som beveger seg mot den, eventuelle korrosjonsprodukter som er tilstede, og all geometri som kan skjære eller pløye boringen.
Forklar bevegelsen på vanlig butikkspråk: kontinuerlig rotasjon, intermitterende rotasjon, kortvinklesvingninger, lineær bevegelse, hyppige starter og stopp, eller statisk belastning med sporadiske bevegelser. Inkluder radiell, aksial eller kombinert belastning og identifiser støt eller vibrasjoner. Temperaturen skal dekke normal drift, utflukter og varme fra utstyr i nærheten. For kjemikalier, navngi væske-, damp-, vaskemiddel- eller prosesseksponeringen i stedet for å skrive "kjemisk motstandsdyktig nødvendig." Avstand må ta hensyn til monteringsforhold og termisk utvidelse over hele driftsområdet. Til slutt, identifiser hvilke dimensjoner som virkelig trenger tett kontroll. Å stramme hver utrop øker maskinarbeidet uten å nødvendigvis forbedre lagrenes levetid.
Vanlige spørsmål: Når er en PEEK-bøssing et bedre valg enn et rullelager eller metallbøssing?
Direkte svar:En PEEK-bøssing er ofte en sterkere kandidat der lite vedlikehold, tørrkjøring, korrosjonsmotstand, elektrisk isolasjon, lav vekt eller kjemisk eksponering betyr mer enn lavest mulig rullefriksjon. Et rullelager er fortsatt det riktige svaret for mange høyhastighets, presisjon og tungt belastede roterende systemer. Ikke tving en polymerbøssing inn i en jobb som trenger rulleelementoppførsel.
Skyvebøssinger har færre deler og kan passe til kompakte mekanismer, automatiseringsarmaturer, halvleder- og elektronikkutstyr og kjemikalierelatert maskineri der fett er uønsket eller metallkorrosjon er et problem. En flensdesign kan også lokalisere en komponent aksialt mens den bærer radiell bevegelse i en integrert del. Denne enkelheten er verdifull, spesielt der ettersmøring ville være vanskelig etter installasjon.
Det er grenser. Et tørtløpende PEEK-lager produserer fortsatt varme ved grensesnittet. Feiljustering kan presse kontakten på en borekant; akselavbøyning kan gjøre det samme. Avfall som kanskje bare lager støy i et sjenerøst smurt metallarrangement kan raskt få en glidende overflate av polymer. En tynn vegg kan være vanskelig å holde rundt etter maskinering eller pressmontering. Dette er design- og monteringsproblemer, ikke materialfeil.
Metallforinger kan fortsatt være å foretrekke der svært høy stivhet, varmeoverføring, etablert smøring eller aggressiv belastningskapasitet driver designet. Rullelager kan være å foretrekke der rotasjonsnøyaktighet og lavt dreiemoment er styrende krav. Den nyttige sammenligningen er ikke "plast versus metall." Det er operativsystemet: aksel, hus, lastbane, bevegelse, temperatur, media, vedlikeholdstilgang og feilkonsekvens. Se gjennom disse betingelsene før du velger fraPEEK skyvebøssing alternativer.
Sammenligningstabell for PEEK bøssingmateriale: Betraktninger ved utvalg for rene og modifiserte kvaliteter
Tabellen nedenfor er et utvalgshjelpemiddel, ikke en erstatning for søknadsvurdering. Materialnavn forteller deg retningen til en karakters oppførsel; de fastslår ikke levetiden til en ferdig del. Fiberinnhold, modifikasjon av PTFE/grafitt, lagerform, maskineringsdetaljer, akseltilstand og driftsforhold påvirker det endelige resultatet.
| PEEK materialalternativ | Hvor kjøpere vanligvis starter | Viktige valghensyn | Spørsmål å løse før utgivelse |
|---|---|---|---|
| Ren titt | Generelle tilpassede foringer som trenger baseline PEEK-egenskaper | Nyttig referanseklasse for kjemiske, isolasjons- og renslighetsbehov; friksjon og slitasje avhenger sterkt av akselparet. | Trenger applikasjonen en filler, eller er ufylt materiale bedre passform? |
| Karbonfiberfylt PEEK | Stivere lagerkomponenter og applikasjoner som er følsomme for termiske dimensjonsendringer | Elektrisk oppførsel og samhandling mellom aksel og kobling skiller seg fra ren PEEK. | Er det nødvendig med elektrisk isolasjon, og hvilken akselflate vil løpe mot den? |
| Glassfiberfylt PEEK | Deler som trenger forsterkning og dimensjonsstabilitet | Forsterkning kan endre sliteatferd og bør tilpasses mot overflaten. | Vil justering, akselfinish og forurensningskontroll beskytte glidegrensesnittet? |
| PTFE/grafittfylt PEEK | Tørrløpende eller selvsmørende glidelagerkonsepter | Designet for friksjon og slitasje, men ikke immun mot varme, kantbelastning eller dårlige akselforhold. | Kan leddet avvise friksjonsvarme og opprettholde innretting under drift? |
En vanlig feil er å velge PTFE/grafittfylt PEEK utelukkende fordi spesifikasjonen sier "ingen fett." Tørrløping er en driftsbetingelse, ikke et frikort. En annen bruker en forsterket karakter uten å sjekke om den endrer en nødvendig elektrisk egenskap. Fortell leverandøren hvilken svikt du prøver å forhindre – gnaging, korrosjon, smøremiddelforurensning, borevekst, stick-slip, elektrisk kontinuitet eller hyppig service – og materialvalg blir langt mer produktivt.
Hvordan få tak i en tilpasset PEEK-bussing: Fra tegning eller prøvegjennomgang til prototype og volumproduksjon
Custom sourcing fungerer best som en kontrollert teknisk overlevering. Kjøperen oppgir designhensikten; produsenten vurderer geometrien mot tilgjengelige PEEK-profiler, maskineringstilgang, delhåndtering og den sannsynlige produksjonsruten. En prøve kan være nyttig, spesielt for en eldre maskin, men den bør være ledsaget av forholdene som førte til at den originale delen ble slitt eller sviktet. Å kopiere en slitt komponent uten å forstå serviceproblemet kan gjenskape den samme feilen.
- Send tegningen eller prøven.Inkluder revisjonsstatus, mengder, årlig etterspørsel hvis kjent, og eventuelle kritiske grensesnittdimensjoner.
- Beskriv driftsleddet.Oppgi akseldetaljer, bevegelse, belastning, temperatur, media, smøretilnærming, installasjonsmetode og kjente feilmoduser.
- Gjennomgå materiale og produksjonsevne.Bekreft om ren eller modifisert PEEK er egnet og om geometrien favoriserer stang, rør eller en annen produksjonstilnærming.
- Juster etter prototypekrav.Identifiser hva som må inspiseres, hva som trenger funksjonell validering, og om det kreves en første artikkel eller prøvegodkjenning.
- Slipp volumproduksjon.Når dimensjonene og materialet er stabile, diskuter den økonomiske og tekniske tilpasningen til maskinert produksjon versus sprøytestøping for massebestillinger.
Ikke vent til produksjonen utgis for å nevne en presspasning, en vanskelig tilgjengelig boringsmåler eller et akselbelegg. Disse detaljene påvirker både toleranse og inspeksjon. Hvis du kjøper til et amerikansk anlegg gjennom en internasjonal forsyningskjede, avklar emballasje, merking, partiidentifikasjon, fraktvilkår og dokumenter forventninger tidlig også. Disse forespørslene er normale innkjøpskontroller, ikke ettertanker.
For et tilbud som kan evalueres i stedet for bare å sammenlignes, send pakken din med delens funksjon. Ideal Plastic kan vurderespesialbearbeidede PEEK-foringermot tilpassede tegninger eller prøver og diskuter den praktiske produksjonsveien.
Ideal Plastics PEEK Bushing-produksjonsmetode: CNC-bearbeidede profiler og sprøytestøping for massebestillinger
Ideal Plastic, Guangzhou Ideal Plastic Technology Co., Ltd., produserer PEEK, PAI, PI, PPS, PPSU og PEI halvfabrikata profiler samt spesialbearbeidede og sprøytestøpte komponenter. PEEK-serien inkluderer stenger, plater, rør, tilpassede produkter, maskinerte produkter og PEEK-foringer. Det er viktig fordi en bøssingleverandør bør forstå både den ferdige delen og lagerformen den er laget av.
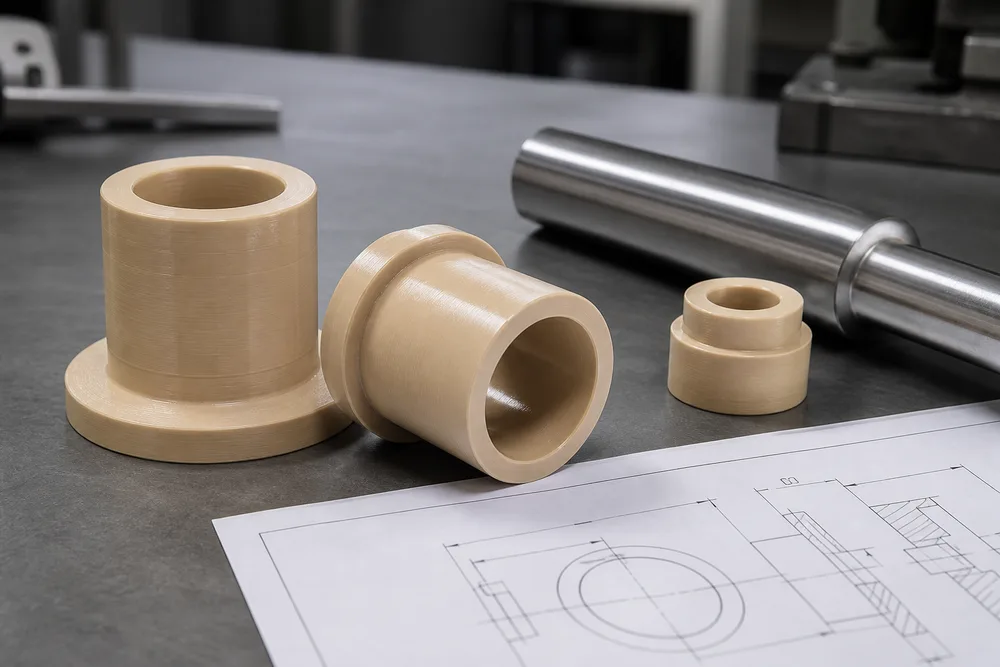
For PEEK-foringer beskriver selskapet sylindriske flensede og trinnede glidelagerdeler laget ved presisjonsmaskinering av PEEK-stenger og -rør. CNC-maskinering er spesielt nyttig der en tegning inkluderer ikke-standard boring og utvendig diameter forhold, flensegenskaper, trinn, krav til små kvantiteter eller designendringer som gjør dedikert verktøy for tidlig. Den støtter også den praktiske virkeligheten av reservedeler: du kan trenge en spesifikk geometri for installert utstyr i stedet for en hyllevarekatalogstørrelse.
Sprøytestøping kommer inn i samtalen for masseproduksjonsordrer. Appellen er repeterbarhet ved volum når designet er bevist og verktøy er berettiget. Begrensningen er like reell: støping krever en stabil design og en klar plan for verktøy, delgeometri og produksjonsmengde. En kjøper som forventer prototypelignende fleksibilitet og støpte deløkonomi i samme første ordre, setter opp et vanskelig prosjekt.
Ideal Plastic identifiserer ren PEEK, karbonfiberfylt PEEK, glassfiberfylt PEEK og PTFE/grafittfylt PEEK som tilgjengelige materialalternativer for disse delene. Det uttalte applikasjonsfokuset inkluderer automatiserings- og presisjonsmaskineri, halvleder- og elektronikkutstyr, og kjemiskrelaterte applikasjoner. Disse sektorene har forskjellige risikoer, så den beste forespørselen identifiserer utstyrsfunksjonen i stedet for bare å navngi industrien.
PEEK Bushing vilkår og dokumentasjon: Flensede og trinnvise bøsninger, tørrkjøring, OEM/ODM, inspeksjon og forespørsler om samsvar
En bøssing med flens har en radiell flens som kan gi aksial plassering eller trykkstøtte i tillegg til den sylindriske hovedlagerseksjonen. En trinnformet bøssing endrer diameter langs lengden, ofte for å matche en husfunksjon, lokalisere komponenten eller lage en kontrollert skulder. Disse navnene er nyttige stenografier, men de eliminerer ikke behovet for en fullstendig snittvisning og datumstrategi på tegningen.
"Tørrkjøring" betyr at lageret er ment å fungere uten tilsatt væske eller fettsmøring ved glidegrensesnittet. Det betyr ikke at enheten ikke har noen vedlikeholdshensyn. Akselrenslighet, innretting, termisk oppførsel, installasjonskraft og inspeksjon har fortsatt betydning. "Selvsmøring" brukes ofte for å beskrive et fylt PEEK-materiale designet for å forbedre glideegenskaper, spesielt PTFE/grafittfylt PEEK. Behandle det som en materiell funksjon å validere i den faktiske applikasjonen, ikke et løfte om ubestemt levetid under noen belastning og hastighet.
OEM/ODM-forespørsler bør skille mellom å bygge etter den medfølgende tegningen og å søke produksjonsinnspill på et delkonsept. I begge tilfeller statens eierskap og revisjon-kontroll forventninger. For inspeksjon, navngi dimensjonene som krever registrerte resultater, forespurt prøvetaking eller første artikkelprosess, og eventuelle merkings- eller sporbarhetsbehov. En leverandør kan ikke utlede din kvalitetsplan fra en generell uttalelse som "høy presisjon kreves."
Samsvarsforespørsler fortjener samme klarhet. Hvis organisasjonen din trenger materialerklæringer, informasjon om begrenset stoff, sertifikater eller kundespesifikk dokumentasjon, be om disse dokumentene under tilbudet og bekrefte hva som kan leveres. Ikke anta at en sertifisering gjelder en bestemt materialkvalitet, batch eller ferdig PEEK-gjennomføring med mindre det er eksplisitt bekreftet i den avtalte dokumentasjonspakken.
Be om en tilpasset PEEK-gjennomføringsvurdering fra Ideal Plastic: Send inn dine krav på https://www.idealpeek.com/contact.html
Send Ideal Plastic tegningen, en dimensjonert prøvepost, eller begge deler, sammen med ditt årlige mengdeområde og forholdene ved grensesnittet mellom aksel og boring. Ta med PEEK-karakteren du bruker for øyeblikket hvis det er en, men forklar også hvorfor du bytter leverandør eller endrer materiale. En tilbakevendende slitasjelinje, smøremiddelforurensning, kjemisk angrep, vanskelig vedlikeholdstilgang eller dimensjonell ustabilitet gir anmeldelsen et konkret utgangspunkt.
For raskest teknisk respons, legg ved den siste tegningsrevisjonen og identifiser dimensjonene som styrer passform og funksjon. Angi om bøssingen er sylindrisk, flenset eller avtrappet; om det går tørt; og om delen er for en prototype, erstatning eller etablert produksjonsprogram. Hvis du har en tegning på en tilhørende skaft, ta med den. Det enkeltdokumentet forhindrer ofte den mest unngåelige mismatchen i en glidelagerdesign.
Start en PEEK Bushing Review
Send inn tegningen, prøvedetaljer, materialpreferanse, bruksbetingelser, mengde og inspeksjonskrav for å starte en tilpasset gjennomføringsvurdering med Ideal Plastic.
Besøk den offisielle nettsiden →Bruk kontaktsiden påidealpeek.com/contact.htmlfor å sende inn pakken, be så om tilbakemelding på karaktervalg, maskineringsmuligheter, prototypebehov og riktig rute for forventet produksjonsvolum.